业务背景图片
该中小型企业重要生产销售L-赖氨酸,日进行排放废渣1500m³。原来的进行补救系统性無法补救水质监测动荡,留水COD常符合标准。去年的全面实施提标提升工程建设,采用了新式膜生物技术不良反应器组合式工艺设备,总加盟2200万余元,进行补救成本投入高于3.8元/吨水。
废水处理工艺因素与因素
工业废水一般来自五湖四海:
食物发酵液拆分废气(60%)
化合物互相交换树脂材料再造废水处理方法(25%)
设备除垢废污水(15%)
功能污染问题物比如:
COD 6000-9000mg/L
高锰酸盐指数 150-300mg/L
硫酸钠铵 1.5-2.5%
残糖 0.3-0.8%
菌体血清 0.5-1.2g/L
外理标准流程标准流程
创新发展所采用"能源环保再生再生资源回收+生化学处置+膜分割"的工艺路线规划:
菌体球蛋白再利用
:瓷砖膜净化体统的回收利用菌体蛋清,亩产量120吨
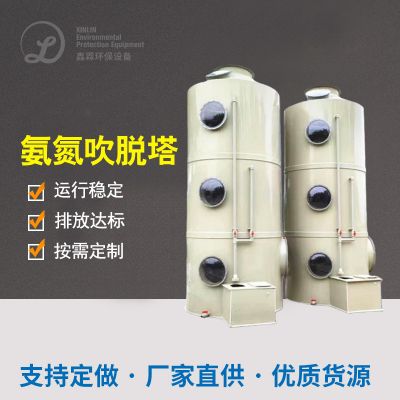
氨吹脱塔
:pH调至11后吹脱收旧磷酸铵,年收旧2500吨
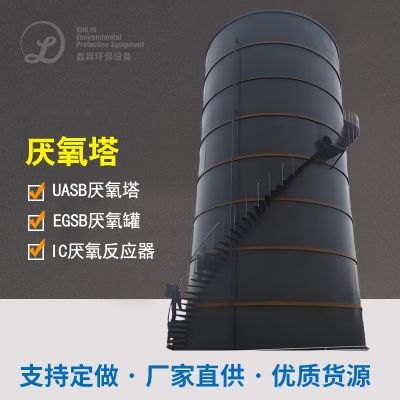
IC水解酸化池化学反应釜
:35℃中温发效,溶量载荷15kgCOD/(m³·d)
MBR软件系统
:按照PVDF中空中纤维材料膜,MLSS能维持8000-10000mg/L
反覆盖控制系统
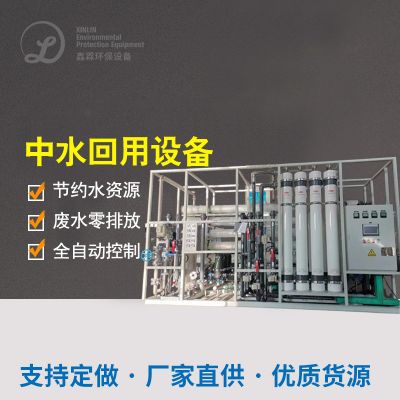
:40%产水回收于生产销售工序
后面感觉
整修后加载动态数据说明:
COD从漏液8500mg/L下降65mg/L(清理率99.2%)
化学需氧量从280mg/L减少为8mg/L(去掉率97.1%)
水资性循环率增加至35%
年碳排放COD 4600吨,创收副成品价值量180多万元
程序主动化地步高,人工处理费用削减40%

 扫一扫添加微信